A propósito de mi ultima entrada en el blog donde les presentaba la solución de Vardex para tallado de engranajes, ejes estriados y cremalleras en un centro de mecanizado con cuarto eje, encontré este vídeo en YouTube de como se hacen los engranajes por el método tradicional de tallado. Espero sea de su interés.
sábado, 5 de agosto de 2017

sábado, 29 de julio de 2017
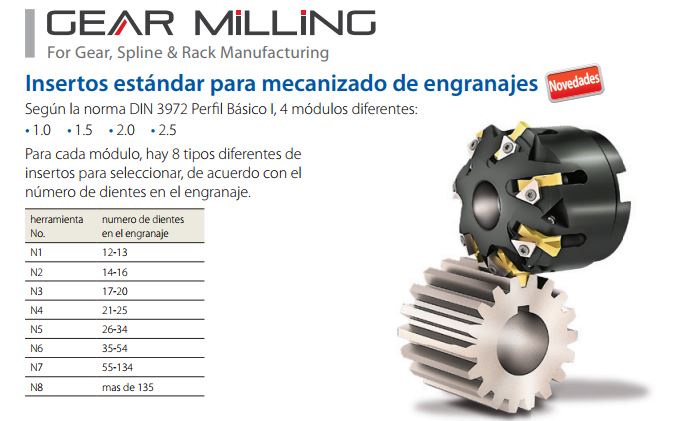
Fresado de engranajes, ejes estriados y cremalleras.
Ahora es posible realizar el mecanizado de engranajes, ejes estriados y cremalleras de una manera rápida y económica usando las soluciones de VARDEX en un centro de mecanizado con cuarto eje. (3,5G machine centers)
Estas herramientas están diseñadas para la fabricación de engranajes y cremalleras de módulos 0,5 a 6,0 o DP 128,0 a 4,0 y ejes estriados módulos 0,5 a 8.0 mm o DP 48/96 a 4/8.

En módulos 1.0, 1,5, 2,0 y 2,5 tienen disponibles de stock insertos según la norma DIN 3972 lo cual hace posible la entrega en poco tiempo de los insertos solicitados.
Mas información.
lunes, 19 de junio de 2017
Curso de torneado básico en español de MITSUBISHI CARBIDE
Ahora están disponibles algunos de los cursos de Mitsubishi E-learning es español. Hoy les comparto el link para tomar el de Torneado Básico:

jueves, 11 de mayo de 2017
Nueva Fresa Ceratizit MaxiMill 491
La nueva fresa de escuadrado de Ceratizit con insertos cuadrados de 8 filos útiles de corte para mecanizar aceros al carbono y aleados, fundiciones, aceros inoxidables y no ferrosos en pasadas hasta de 8 mm de profundidad. Mira el video;
viernes, 28 de abril de 2017
Vargus: 14 ventajas del fresado de roscas.
- El fresado de roscas es una operación de mecanizado realizada en una fresa CNC o un Centro de Mecanizado.
- Permite realizar roscas en piezas de gran tamaño que no se puedan montar en un torno CNC,
- Permite el mecanizado de roscas en piezas no simétricas que causarían vibración y des-balanceo si se montan en un torno.
- Todas las operaciones de mecanizado se pueden realizar en un solo montaje en una sola maquina.
- Por la características de la herramienta usada las fuerzas de corte son bajas, inclusive en roscas de gran diámetro y paso.
- Con una misma herramienta se puede realizar el mismo paso en diferentes diámetros de agujero.
- El fresado de roscas genera virutas cortas, no se tienen los problemas de control de virutas de las operaciones de torneado de roscas.
- No es necesaria ninguna preparación del fondo del agujero o salida de rosca en agujeros roscados ciegos.
- Se pueden realizar roscas a derecha e izquierda, exteriores e interiores con una sola herramienta.
- Se reducen los inventarios de herramientas al usar fresas porta insertos donde se pueden montar insertos para diferentes perfiles y pasos.
- Se evita el problema de la rotura de machos, en caso de fresas de insertos intercambiables se puede cambiar el filo gastado para evitar roturas del porta.
- La calidad superficial de la rosca es superior a la obtenida por otros tipos de mecanizado.
- Se pueden realizar roscas en condiciones de corte interrumpido.
- Es posible hacer corrección al diámetro de la herramienta para dar la medida necesaria de la rosca.
lunes, 20 de marzo de 2017
Mitsubishi Materials - Fácil Selección de insertos de torneado.
Te presento el nuevo sistema de designación de rompevirutas para torneado de Mitsubishi Carbide con el cual podrás, escogiendo el inserto de la familia según el material, fácilmente seleccionar el inserto adecuado para cada tipo de mecanizado.
Rompevirutas para corte ligero: LP (aceros y aceros aleados), LM (aceros inoxidables), LK (fundiciones) y LS (Aleaciones termo-resistentes).
Rompevirutas para corte en desbaste medio: MP (aceros y aceros aleados), MM (aceros inoxidables), MK (fundiciones) y MS (Aleaciones termo-resistentes).
Rompevirutas para corte en desbaste profundo: RP (aceros y aceros aleados), RM (aceros inoxidables), RK (fundiciones) y RS (Aleaciones termo-resistentes).

Familias de calidades:
6000 para Aceros y aceros aleados
7000 para aceros inoxidables.
5000 para fundiciones.
9000 para aleaciones termo-resistentes y materiales de difícil mecanizado.
Suscribirse a:
Entradas (Atom)